Der verborgene Hebel bei der Biomasse-Pelletierung: Warum ein programmierbarer Siebschwingmaschine variablen Abfall in Präzisionsbrennstoff verwandelt
Oct 12, 2026
Eine Ladung Kirschsteine, ein Berg von Problemen
Der Laster kippt weitere dreißig Tonnen Kirschsteine am Tor des Biomassekraftwerks ab. Aus der Entfernung sehen sie gleichmäßig aus. Aus der Nähe sind sie alles andere als. Feiner Staub haftet an ganzen Steinen, Splitter in Daumennagelgröße verstecken sich zwischen mehligen Fragmenten und der Feuchtigkeitsgehalt variiert auf jedem Quadratmeter.
Ein Bediener nimmt eine Stichprobe, geht ins Labor und lädt eine programmierbare Siebschwingmaschine. Innerhalb von Minuten enthüllt die Maschine, was das bloße Auge nicht kann: Die 1,00-mm-Fraktion dominiert, aber 14 % der Masse liegen über 2,00 mm und 8 % sind Staub, der ein 0,25-mm-Sieb passiert. Wenn dieses Rohgemisch direkt in die Pelletpresse gelangt, sind die Ergebnisse vorhersehbar – ungleichmäßige Dichte, rissige Pellets, verstopfte Matrizen und Energiekosten, die den Finanzchef schaudern lassen.
Jeder Betriebsleiter weiß, dass Biomasse variabel ist. Weitaus weniger begreifen, dass der günstigste und zuverlässigste Hebel zur Kontrolle der Pelletqualität nicht in der Presse liegt – er steht auf dem Labortisch.
Dies ist die Geschichte einer scheinbar bescheidenen Technologie, die stochastische, organische Ausgangsstoffe in technischen Brennstoff verwandelt. Es ist eine Geschichte über Partikelgröße, über das menschliche Verlangen nach Kontrolle in einer chaotischen Welt und darüber, warum ein programmierbarer Siebschwingmaschine nicht nur eine Qualitätsprüfung ist – es ist ein Motor zur Produktionsoptimierung.
Die Physik, die keiner sieht: Warum die Partikelgrößenverteilung die Pelletpresse regiert
Pellets sind Überlebensstrukturen. Sie müssen beim Transport zusammenhalten, beim Handling nicht zerbröckeln und im Kessel gleichmäßig verbrennen. Alle drei Eigenschaften lassen sich auf eine einzige verborgene Variable zurückführen: Partikelgrößenverteilung (PSD).
Das Packproblem in jeder Matrize
Wenn Sie gemischte Partikel in eine Pressenmatrize gießen, packt die Natur sie nicht effizient, es sei denn, Sie geben ihr das richtige Rezept. Große Kirschsteinfragmente bilden ein Skelett. Wenn Sie nur große Fragmente verwenden, dominieren Luftporen. Wenn Sie nur Staub hinzufügen, fällt die Masse unter Vibration zusammen, hat aber keine Brückenfestigkeit.
Das ideale Szenario ist das, was Materialwissenschaftler eine „kontinuierliche Sieblinie“ nennen – eine bewusste Mischung, bei der mittelgroße und feine Partikel die Zwischenräume zwischen den größeren füllen. Das geschieht nicht zufällig. Es erfordert das genaue Wissen darüber, welche Fraktionen in Ihrem Eingangsstrom vorhanden sind.
Eine Siebschwingmaschine trennt diese Ladung in diskrete Größenbänder. Bei Kirschsteinen könnten Sie feststellen, dass die 1,00-mm-Fraktion allein 40–55 % der Masse ausmacht. Bei Sägemehl dominiert oft die 0,50-mm-Fraktion. Sobald Sie das wissen, können Sie den Ausgangsstoff ingenieurmäßig gestalten, indem Sie mischen, sieben oder Mahlparameter anpassen, bis die Verteilung konsistent eine hohe Packdichte erzeugt.
Mechanische Verzahnung: Wenn Partikel lernen, sich Hände zu geben reichen
Ein Pellet, das einen fünf Meter tiefen Fall übersteht, verlässt sich nicht nur auf Klebstoff. Die mechanische Verzahnung zwischen unregelmäßigen Partikeln trägt mehr zur Grünfestigkeit bei, als die meisten Bediener realisieren. Unter Druck bilden große Kirschsteinsplitter ein lasttragendes Skelett. Feine Partikel (<0,5 mm) wandern in die Lücken, verkeilen sich fest und schaffen tausende Mikroverriegelungen.
Wenn Ihre Siebschwingmaschine Ihnen sagt, dass der Feinanteil zu niedrig ist, versagt die interne Architektur des Pellets. Mikrorisse breiten sich aus. Sie erhalten „kurze“ Pellets, die am Matrizenausgang scheren. Wenn der Grobanteil übermäßig ist, lassen Brückenfehler den Kern hohl. Beide Probleme verschwinden, wenn Sie eine wissenschaftliche Partikelgrößenverteilung einstellen – und Sie können nicht einstellen, was Sie nicht messen können.
Die Bindemittelökonomie, über die niemand spricht
Bindemittel kosten Geld. Sie verändern auch das Verbrennungsprofil. Jeder Bediener träumt davon, weniger weniger zu verwenden. Doch wenn Feinanteile im Überfluss vorhanden sind, explodiert die spezifische Oberfläche, und der Bindemittelbedarf steigt, da mehr Partikeloberfläche beschichtet werden muss.
Übergroße Partikel schaffen das gegenteilige Problem: Das Bindemittel beschichtet die äußere Hülle, dringt aber nicht ein, wodurch eine laminierte Struktur entsteht, die unter Spannung delaminiert. Eine Siebschwingmaschine ermöglicht es Ihnen, den Mittelpunkt zu finden, an dem die Oberfläche für eine Verzahnung ausreicht, aber nicht so übermäßig ist, dass die Bindemittelrechnung Ihre Marge auffrisst. Dieser Sweet Spot ist für jede Biomasse einzigartig – Kirschsteine, Sägemehl, Kaffeeschalen, Olivenkerne – und er verschiebt sich saisonal. Sie brauchen die Daten.
Was eine programmierbare Siebschwingmaschine tatsächlich tut
Es ist leicht, eine Siebschwingmaschine als verherrlichten Rütteltisch abzutun. Der „programmierbare“ Teil ist es, der sie in ein Prozesskontrollinstrument verwandelt.
Amplitude, Zeit und das Wunder der Wiederholbarkeit
Manuelles Sieben ist bedienerabhängig. Hände werden müde. Rhythmen variieren. Eine programmierbare Einheit wendet exakt dieselbe dreidimensionale Vibration, mit genau derselben Amplitude und Frequenz, für genau dieselbe Dauer bei jedem Lauf an. Diese Wiederholbarkeit bedeutet, dass die Partikelgrößenverteilung, die Sie im Juli messen, derjenigen entspricht, die Sie im Dezember messen.
Warum die 3D-Bewegung wichtig ist
Siebschwingmaschinen verwenden eine Kombination aus vertikalen und horizontalen Impulsen. Die Partikel rotieren kontinuierlich und präsentieren jede Seite der Maschenöffnung. Ohne dies könnten sich längliche Kirschsteinsplitter immer parallel zur Sieboberfläche orientieren und nie hindurchpassen, was Ihre Ergebnisse zu gröberen Werten verzerrt. Programmierbare Einheiten ermöglichen es Ihnen, die Wurfbewegung an den Formfaktor Ihres spezifischen Materials anzupassen – ein unterschätzter Vorteil bei der Arbeit mit faseriger Biomasse.
Von der Stichprobe zur handlungsrelevanten Entscheidung in 8 Minuten
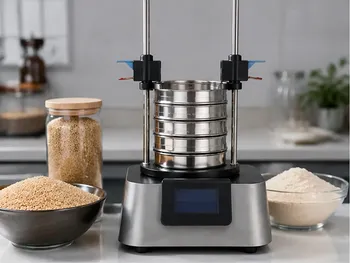
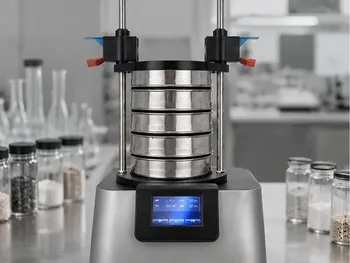
- Schritt eins: Bestücken Sie den Siebturm mit Maschenweiten, die Ihr Ziel umfassen (z. B. 2,00 mm, 1,00 mm, 0,50 mm, 0,25 mm, Auffangschale).
- Schritt zwei: Geben Sie die getrocknete Probe ein.
- Schritt drei: Stellen Sie das Programm ein – Amplitude 1,2 mm, Zeit 5 Minuten, Intervallbetrieb, um Verstopfungen zu verhindern.
- Schritt vier: Wiegen Sie jede Fraktion, zeichnen Sie die Summenkurve auf.
In unter zehn Minuten wissen Sie, ob die Mühle angepasst werden muss, ob das Material von heute bei Standardpressendruck laufen kann oder ob Sie es mit einer gröberen Charge mischen müssen, um die Spezifikationen zu erreichen. Diese Rückkopplungsschleife ist es, die eine Anlage, die auf Probleme reagiert, von einer unterscheidet, die sie verhindert.
Die Energiegleichung: Schütteln, um Kilowatt zu sparen
Die Biomasse-Pelletierung ist ein energieintensives Geschäft. Die Druckkräfte in der Matrize überschreiten typischerweise 100 MPa. Diese Zahl auch nur um 15 % zu senken, verändert die Ökonomie einer gesamten Produktionslinie.
Feine Partikel erreichen früher eine teilweise Verdichtung
Wenn die PSD gut abgestuft ist, beginnen feine Partikel, bereits bei sehr niedrigen Drücken Hohlräume zu füllen – was Forscher „Verdichtungsstufe durch Umordnung“ nennen. Wenn die Presse den Spitzendruck erreicht, ist die Matrize bereits zu 70–80 % gepackt. Die Maschine muss nicht so hart arbeiten, um die verbleibenden Luftlücken zu schließen.
Eine programmierbare Siebschwingmaschine ermöglicht es Ihnen, den genauen Feinanteil anzusteuern, der diesen Vorverdichtungseffekt maximiert, ohne in den Bereich zu schießen, in dem die Mahlenergiekosten die Pressesparnisse übersteigen.
Die Strafe für übergroße Partikel
Jedes übergroße Kirschsteinfragment wirkt wie ein kleiner Brückenpfeiler im Matrizenhohlraum. Unter Druck konzentriert sich die Last um diese großen Partikel herum, anstatt sich gleichmäßig zu verteilen. Die Presse muss härter drücken, um sie zu zerquetschen oder neu auszurichten. Dies erhöht nicht nur die Spitzenleistungsaufnahme, sondern beschleunigt auch den Matrizenverschleiß.
Siebdaten enthüllen den Übergroßanteil sofort. Eine Anlage, die Material über 2,00 mm aussiebt und zur erneuten Zerkleinerung zurückführt, kann den durchschnittlichen Pressenstrom um einen messbaren Betrag senken – oft 5–12 %. Wenn Sie die Zahlen für einen 500-kW-Motor berechnen, der 6.000 Stunden pro Jahr läuft, rechtfertigen die Ersparnisse schnell die Investition in geeignete Laborklassifizierungsgeräte.
Thermische Stabilität: Die Verbindung zur Verbrennung
Käufer von Biomassepellets kümmern sich nicht nur um die Dichte. Sie kümmern sich darum, wie gleichmäßig das Pellet verbrennt. Eine Ladung, die unregelmäßig flackert, Hotspots oder übermäßigen Ascheanfall erzeugt, bereitet Probleme bei der Kesselregelung.
Warum gleichmäßige Größe zu vorhersehbarer Wärmeübertragung führt
Ein Pellet ist ein thermisches System. Wärme wird von der Oberfläche nach innen mit einer Geschwindigkeit übertragen, die von der charakteristischen Abmessung des Pellets bestimmt wird. Wenn jedes Pellet in einer Charge effektiv dieselbe Größe hat – weil es aus Partikeln geformt wurde, die über dasselbe Siebgewebe klassifiziert wurden – dann folgt jedes Pellet derselben Heizkurve in der Brennkammer. Regelalgorithmen können darauf abgestimmt werden. Die Emissionen bleiben stabil. Die Ascheschmelztemperaturen bleiben im Rahmen.
Das Problem der lokalen Überreaktion
Mischen Sie ein 3-mm-Pellet, das aus 1,00-mm-Kirschsteinpartikeln besteht, mit einem, das ein 2,5-mm-geschrotetes Hülsenfragment enthält, erhalten Sie zwei verschiedene thermochemische Reaktionsgeschwindigkeiten. Das inhomogene Pellet kann lokale exotherme Spitzen erfahren, die seinen Binder an der Schwachstelle schneller verkohlen und dazu führen, dass es während der Verbrennung auseinanderbricht.
Eine programmierbare Siebschwingmaschine kann die Gesetze der Reaktionskinetik nicht ändern. Aber sie kann sicherstellen, dass Ihre Presse niemals diese strukturell unvorhersehbaren Pellets formt. Das ist Prozesskontrolle auf dem fundamentalsten Level.
Die Kompromisse: Sie können nicht alles gleichzeitig optimieren
Skeptiker werden sagen: „Mahlen Sie einfach alles zu Staub und pressen Sie es.“ Dieser Weg führt in den Ruin.
Das Mahlparadoxon
Die Herstellung von Pulvern unter 100 µm aus Kirschsteinen erfordert energieintensive Mahlverfahren – in extremen Fällen kryogenes Mahlen oder längeres Planeten-Kugelmahlen. Je feiner Sie gehen, desto mehr Energie geben Sie aus, bevor die Pelletpresse das Material überhaupt sieht. Eine Siebschwingmaschine ermöglicht es Ihnen, den Punkt abnehmender Erträge zu quantifizieren. Oft werden Sie feststellen, dass die Beseitigung der 5 % gröbsten Fraktion 80 % des Nutzens bringt, während die Jagd nach perfekter Gleichmäßigkeit mehr kostet, als sie wert ist.
Ausbeute vs. Perfektion
Jeder Prozentpunkt Material, der vom Obersieb abgewiesen wird oder als Staub in der Auffangschale verloren geht, ist Material, für das Sie bezahlt haben, das Sie aber nicht direkt als Brennstoff verkaufen können. Anlagen, die Industriekesselkunden beliefern, haben möglicherweise andere Toleranzbereiche als Anlagen, die Premium-Grillpellets verkaufen. Das wirtschaftliche Optimum variiert. Die Siebschwingmaschine sagt Ihnen nicht, was Sie optimieren sollen – sie gibt Ihnen die Zahlen, die Sie benötigen, um das Gespräch mit Ihrer Buchhaltung auf fundierter wissenschaftlicher Basis zu führen.
Wie man eine siebgesteuerte Pelletierungsstrategie implementiert
Nicht jeder Betrieb benötigt dasselbe Partikelgrößenprofil. Verwenden Sie Ihre programmierbare Siebschwingmaschine, um eine Entscheidungsmatrix zu erstellen, die auf Ihrem primären Produktionsziel ausgerichtet ist:
Wenn Dichte Ihr Vorgabe ist
Streben Sie eine kontinuierliche Sieblinie mit 25–35 % feinen Partikeln (<0,5 mm) an. Diese füllen die Zwischenräume zwischen der dominierenden 1,00-mm-Fraktion und maximieren die Verzahnungsfestigkeit. Überwachen Sie den Schalenanteil wöchentlich. Wenn er sinkt, überprüfen Sie Ihre Mühlsiebe auf Verschleiß.
Wenn die Energiekosten Ihre GuV antreiben
Konzentrieren Sie sich auf die Beseitigung jedes Partikels über einem definierten Übergroß-Schwellenwert – typischerweise 2,00 mm für Kirschsteine, 1,00 mm für Nadelholzsägemehl. Passen Sie die Maschenweite des Obersiebs entsprechend an. Die Schwingmaschine zeigt Ihnen genau, wie viel Material nachbearbeitet werden muss. Verwenden Sie diese Daten, um Wartungspläne für die Mühle zu verhandeln, nicht Bauchgefühle.
Wenn die thermische Konsistenz das Verkaufsargument ist
Erzwingen Sie ein enges Partikelgrößenfenster. Führen Sie täglich eine Siebanalyse durch und lehnen Sie Chargen ab oder arbeiten Sie sie um, bei denen die dominierende Fraktion mehr als ±5 % vom Ziel abweicht. Für viele Biomaterialien bietet eine Spezifikation von 18 Mesh (1,00 mm) eine hervorragende Verbrennungsuniformität ohne Mahlnachteile.
| Optimierungsfaktor | Rolle der Siebschwingmaschine | Auswirkung auf das Endpellet |
|---|---|---|
| Partikelgrößenverteilung | Kartiert dominante Fraktionen (z. B. 1,0 mm für Kirschsteine) | Konsistenter Ausgangsstoff, vorhersehbares Pressenverhalten |
| Fülldichte | Identifiziert Feinanteile zum Füllen von Zwischenräumen zwischen größeren Fasern | Höhere mechanische Verzahnung und strukturelle Integrität |
| Energieeffizienz | Beseitigt übergroße Partikel, die der Kompression widerstehen | Reduzierter Stromverbrauch und geringerer Maschinenverschleiß |
| Thermische Stabilität | Sichert gleichmäßige Abmessungen für gleichmäßige Wärmeübertragung | Vorhersehbare Verbrennungsraten, stabile Kesselregelung |
| Bindemitteloptimierung | Steuert die Oberfläche, um übermäßigen Mittelverbrauch zu verhindern | Stabilisierte physikalische Eigenschaften, niedrigere Zusatzkosten |
Von Kirschsteinen zu Sägemehl: Eine universelle Logik
Dieselbe programmierbare Siebschwingmaschine, die Kirschsteinpellets optimiert, verarbeitet auch Sägemehl, Olivenkuchen, Kaffeesatz und sogar industrielle Polymere. Das Material ändert sich. Die Physik nicht. Sie benötigen immer noch einen gemessenen, wiederholbaren Weg, um Ihre Partikelgrößenverteilung zu kennen, bevor die Presse ihre Matrize schließt.
Das ist die stille Tiefe dieses Instruments. Es ist egal, dass Sie es füttern. Es liefert einfach eine Verteilungskurve, die das Rätselraten durch Ingenieurwesen ersetzt. In einer Branche, in der Rohstoffe billig sind, aber konsistente Qualität einen Aufschlag erzielt, ist diese Fähigkeit ein Wettbewerbsvorteil.
Die Romantik der Kontrolle des Ingenieurs
Es gibt etwas zutiefst Befriedigendes daran, einen chaotischen Haufen biologischen Abfalls in perfekt geformte, hochdichte Brennstoffzylinder zu verwandeln. Es ist ein trotziges Handeln gegen die Entropie. Eine programmierbare Siebschwingmaschine ist der erste Entscheidungspunkt in dieser Transformation – der Punkt, an dem Variabilität auf Messung trifft und Messung Beherrschung ermöglicht.
Ingenieure, die sich in diese Technologie verlieben, lieben nicht das Rütteln der Siebe. Sie lieben das Vertrauen, das daraus entsteht, zu wissen, dass die Pellets von morgen so gut sein werden wie die von heute, nicht weil der Ausgangsstoff Glück hatte, sondern weil der Prozess dem Zufall nichts überließ.
Aufbau Ihres Werkzeugsatzes für Präzisionspelletierung
Die Präzisionspelletierung endet nicht mit dem Sieben. Ein vollständiger Laborarbeitsablauf zur Probenvorbereitung verbindet die Partikelgrößenanalyse mit den Mahl- und Verdichtungsschritten davor und danach. Hier zahlt sich ein integriertes Ökosystem aus Geräten selbst aus.
- Dimensionierung & Analyse: Programmierbare Siebschwingmaschinen, Luftstrahlsiebe für feine Pulver und hochpräzise Prüfsiebe mit zertifizierten Maschenweiten geben Ihnen die Partikelgrößendaten, die Sie für Echtzeit-Mahlanpassungen benötigen.
- Mahlen & Zerkleinern: Backenbrecher und Walzenbrecher für die primäre Zerkleinerung, Flüssigstickstoff-Kryomühlen für wärmeempfindliche Biomasse und Planeten-Kugelmühlen, um den genauen Feinanteil zu erreichen, den Ihre Dichtekurve erfordert.
- Verdichtungslösungen: Ein volles Spektrum an hydraulischen Pressen – Kaltisostatische Pressen (CIP) für ultra-gleichmäßige Grünlinge, Vakuum-Heißpressen für die Spezialverdichtung und XRF-Pelletpressen für die analytische Probenvorbereitung – stellt sicher, dass sich Ihre Pulver in hochdichte, hochintegre Pellets verwandeln.
- Mischen: Fortschrittliche Pulver- und Entschäumungsmischer für eine gleichmäßige Bindemittelverteilung, die die lokale Überkonzentration beseitigt, die die Pelletkonsistenz untergräbt.
Ob Sie eine Kirschstein-Brennstofflinie skalieren oder Verbundwerkstoffe der nächsten Generation aus Sägemehl entwickeln, das Prinzip bleibt dasselbe: Messen Sie die Partikel, beherrschen Sie den Prozess, monetarisieren Sie die Konsistenz.
Bereit, vom reaktiven Troubleshooting zur proaktiven Prozessoptimierung überzugehen? Kontaktieren Sie unsere Experten
Quicklinks
Empfohlene Produkte
Elektromagnetischer Vibrationssiebmaschine mit 3D-Bewegung – Pulverpartikelgrößenanalysator für Trocken- und Nasssieben Kleiner Labor-Vibrationssiebmaschine für Pulverklassierung und Partikelgrößenanalyse Labor-Trocken- und Nass-3D-Vibrationssiebmaschine für Partikelanalyse Kleiner Labor-Vibrationssiebmaschine für präzise Partikelgrößenanalyse Schranktyp-Drehsiebschüttler mit hochfrequenter dreidimensionaler Bewegung für Trockensiebung und PartikelklassifizierungWeiterführende Lektüre
Die verborgene Ökonomie der Partikelgröße: Warum die meistübersehene Variable der Materialwissenschaft alles bestimmt Die unsichtbare Architektur des Pulvers: Wie ein Vibrationssiebgerät bestimmt, was aus Ihrem Amaranthbrot wird Der Hebel der Partikelgröße: Warum der meistübersehene Schritt bei der Katalysatorkonstruktion alles andere bestimmt Wenn Glasschmelzen scheitern, war es nie der Ofen: Die versteckte Ökonomie der Sandkörnung Die Viertelmillimeter-Marge: Warum die Präzision von Rüttelsieben die Rentabilität von Kunststein bestimmt
PowderPreparation
Last updated on May 14, 2026
Ähnliche Produkte
Elektromagnetischer Vibrationssiebmaschine mit 3D-Bewegung – Pulverpartikelgrößenanalysator für Trocken- und Nasssieben
Kleiner Labor-Vibrationssiebmaschine für Pulverklassierung und Partikelgrößenanalyse
Labor-Trocken- und Nass-3D-Vibrationssiebmaschine für Partikelanalyse
Kleiner Labor-Vibrationssiebmaschine für präzise Partikelgrößenanalyse
Schranktyp-Drehsiebschüttler mit hochfrequenter dreidimensionaler Bewegung für Trockensiebung und Partikelklassifizierung
Laborschüttler aus Edelstahl für Vibrationssiebe
Trocken-Siebschüttler mit dreidimensionaler Vibration
Labor-Vibrationssiebmaschine für präzise Partikelgrößenanalyse und Pulverklassierung

Schwerlast-Trocken-3D-Vibrationssiebmaschine für die Partikeltrennung
Hochfrequenz-Nass-Dreidimensionaler Siebschüttler für die Trocken- und Nass-Korngrößenanalyse
Dreidimensionaler elektromagnetischer Mikro-Siebmaschine
Klopf- und Schwingelsiebschüttler für die Trocken- und Nasskorngrößenanalyse
Dreidimensionales rotierendes Vibrationssieb
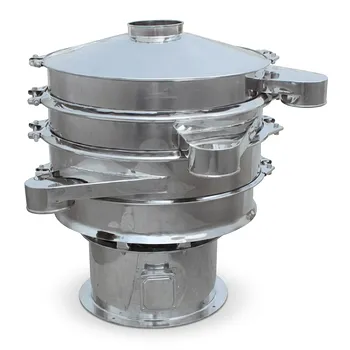
Rundvibrationssieb aus Edelstahl Hochpräziser kreisförmiger Vibrationsseparator Industrielle Pulverklassifizierungsanlage Mehrschichtige Siebausrüstung
Automatischer Vibrationspulverzuführer für die Labor-Materialbearbeitung Präzisions-Vibrations-Trichterzuführer für die Handhabung von körnigen und pulverförmigen Materialien Industrietauglicher Vibrations-Schalenförderer für die konsistente Probenvorbere
Kleiner vibrierender Feinstmahlwerk für traditionelle chinesische Medizin
Hochfrequenz-Vibrationscheibenmühle für die Probenvorbereitung der Spektralanalyse und schnelles Pulvermahlen