Das Tensid, das das Pulver lehrt, nicht zu kleben: Stearinsäure und die Psychologie der kryogenen Mahlung
Oct 13, 2026
Der Moment, in dem Sie die Mühle öffnen
Sie haben gerade einen 12-stündigen kryogenen Mahlzyklus abgeschlossen. Flüssigstickstoff zirkulierte durch den Mantel. Die Lager sind warm, aber die Kammer ist tief und spröde kalt. Sie trennen den Topf, lösen die Klemme und schauen hinein.
Sie erwarten ein feines, fließfähiges Pulver. Stattdessen finden Sie einen einzigen festen Klumpen. einen Kuchen, der hartnäckig an den Wänden haftet. Die Kugeln sind beschichtet. Ihre Ausbeute beträgt nicht 100 % – vielleicht 60 %, wenn Sie ihn abhacken können.
Was ist passiert? Die Energie ist nicht verschwunden. Sie ist lediglich in die Verschweißung von Partikeln anstatt in deren Zerkleinerung geflossen.
Dies ist kein Geräteversagen. Es ist ein Problem der Oberflächenchemie. Und die Lösung ist ein Molekül, das Sie möglicherweise nicht mit fortschrittlicher Materialwissenschaft in Verbindung bringen würden: Stearinsäure.
Die Physik des Klebens: Kaltverschweißung als Systemversagen
Frische Oberflächen sind hungrige Oberflächen
Wenn eine Mahlkugel auf ein Partikel trifft, entsteht ein Bruch. Dieser Bruch freilegt eine brandneue Oberfläche – eine, die noch nie Sauerstoff, Feuchtigkeit oder etwas anderes gesehen hat.
Diese Oberfläche ist atomar unzufrieden. Sie hat hängende Bindungen. Sie will sich sofort an etwas anhängen.
Duktile Materialien stellen ein besonderes Problem dar
Spröde Materialien wie Glas zerberplat einfach und bleiben stehen. Aber duktile Metalle – Titan, Aluminium, Kupfer – verhalten sich anders. Bei einem Schlag verformen sie sich. Sie flachen sich ab. Und dann drück beim nächsten Aufprall diese abgeflachten Oberflächen zusammen.
Der Druck zwingt Atome des einen Partikels in innigen Kontakt mit Atomen eines anderen. Ohne Oxidschicht oder Verunreinigung, die sie trennt, binden sie einfach. Das ist „Kaltverschweißung“ – Verschmelzung ohne Wärme, rein angetrieben durch Druck und Oberflächenenergie.
Es ist kein Defekt. Es ist Thermodynamik, die perfekt daran arbeitet, alles rückgängig zu machen, was Ihre Mühle zu erreichen versucht.
Ein Wettbewerb, der in jedem Topf verborgen ist
Kugelmahlen geht niemals nur um Bruch. Es ist immer ein Wettbewerb:
| Kraft | Was sie tut |
|---|---|
| Bruch | Trennt Partikel, vergrößert Oberfläche, verringert Größe |
| Verschweißung | Verbindet Partikel, verringert Oberfläche, vergrößert Größe |
Ohne Eingreifen endet dieser Wettbewerb oft in einem Patt. Die Mühle läuft stundenlang, die Partikelgröße hört auf zu ändern, und das Material bewegt sich nur – bricht hier ein wenig, verschweißt dort ein wenig. Energie wird verbraucht. Zeit vergeht. Es passiert nichts Nützliches.
Das molekulare Eingreifen: Was Stearinsäure tatsächlich tut
Ein Tensid für feste Materie
Stearinsäure ist eine langkettige Fettsäure: ein 18-Kohlenstoff-Rückgrat mit einer Carboxylgruppe an einem Ende. Sie ist billig, sicher und chemisch einfach.
Bei der kryogenen Mahlung übernimmt sie eine Rolle, die normalerweise mit Flüssigkeiten assoziiert wird: Sie wirkt als Tensid. Aber anstatt Emulsionen zu stabilisieren, stabilisiert sie feste Partikel gegeneinander.
Der Adsorptionsmechanismus
In dem Moment, in dem durch einen Bruch eine frische Oberfläche entsteht, adsorbieren Stearinsäuremoleküle im Topf darauf. Die Carboxylgruppe heftet sich an die Metalloberfläche. Der lange Kohlenwasserstoffschwanz ragt nach außen.
Dies geschieht in Mikrosekunden. Schneller als der nächste Aufprall.
Was eine hochenergetische, reaktive Oberfläche war, wird augenblicklich zu einer mit einer dünnen organischen Schicht beschichteten Oberfläche. Die hängenden Bindungen sind gesättigt. Die Oberflächenenergie sinkt.
Wie eine einzelne Schicht alles ändert
Diese Monoschicht – vielleicht nur wenige Nanometer dick – wird zu einer physikalischen und energetischen Barriere. Wenn zwei beschichtete Partikel kollidieren, berühren sich ihre Metalloberflächen nie wirklich. Die Kohlenwasserstoffschwänze strichen aneinander und trennen sich dann.
Kein Metall-zu-Metall-Kontakt. Keine Kaltverschweißung.
Das Partikel kann nun erneut getroffen, weiter abgeflacht, erneut gebrochen werden – ohne mit seinem Nachbarn zu verschmelzen. Die Energie der Mühle fließt endlich in nützliche Arbeit.
Wohin das Material geht: Ausbeute und Geräteschutz
Die Verstopfung, die nie passiert
Ohne Stearinsäure verschweißen Partikel nicht nur miteinander. Sie verschweißen auch mit dem Mahlgut und den Topfwänden. Im Laufe der Zeit baut sich eine dicke Beschichtung auf. Die Kugeln werden größer, weniger effektiv. Das Topfinnere verengt sich.
Dieses Material geht für den Prozess verloren. Es zirkuliert nicht. Es wird nicht gemahlen. Es sitzt nur da, feststeckt.
Stearinsäure verhindert diese Adhäsion. Dieselbe Beschichtung, die die Kaltverschweißung von Partikel zu Partikel stoppt, stoppt auch die Beschichtung von Partikel an der Wand. Das Material bleibt beweglich, frei, sich durch die Aufprallzone zu bewegen, wo die eigentliche Arbeit stattfindet.
Ausbeute wird vorhersehbar
In der hochwertigen Pulvermetallurgie ist der Verlust von 20–30 % Material durch Topfverkuchen nicht trivial. Sie werfen Pulver weg, das Hunderte Dollar pro Kilogramm zu produzieren kostete.
Mit einer ordnungsgemäß optimierten PCA-Konzentration kann die Pulverrückgewinnung 95 % überschreiten. Die Zahlen auf der Waage am Ende des Laufs stimmen mit den Zahlen überein, die Sie zu Beginn eingegeben haben.
Fließfähigkeit folgt
Pulver, das nicht agglomeriert ist, fließt frei. Es fließt sauber aus dem Topf. Es verteilt sich gleichmäßig in eine Matrize zur Kompaktierung. Es dosiert konsistent in der additiven Fertigung.
Das klingt unbedeutend. Bis Sie versuchen, einen Prozess zu automatisieren, und jedes Gramm zählt.
Morphologie: Die Form der Dinge, die kommen
Blättchen gegen Kugel
Stearinsäure verhindert nicht nur Verschweißung. Sie beeinflusst, wie sich Partikel unter wiederholtem Aufprall verformen.
In duktilen Systemen ohne PCA neigen Partikel dazu, sich zu ungefähr kugelförmigen Aggregaten zu verschweißen. Mit Stearinsäure erzeugt wiederholtes Abflachen ohne Verschweißung blättchen- oder scheibenartige Morphologien.
Das ist nicht kosmetisch. Blättchenmorphologie bedeutet ein höheres Seitenverhältnis, unterschiedliches Schüttverhalten, unterschiedliche Sinterkinetik. Für einige Anwendungen – bestimmte thermische Spritzpulver zum Beispiel – sind Blättchen genau das, was Sie wollen.
Verengung der Verteilung
Zufällige Agglomeration erzeugt zufällige Partikelgrößen. Einige Partikel verschweißen zu einem Riesen zusammen, während andere klein bleiben. Die Größenverteilung breitet sich unvorhersehbar aus.
Indem sie die Agglomeration unterdrückt, sorgt Stearinsäure dafür, dass jedes Partikel ungefähr die gleiche Aufprallhistorie erhält. Das Ergebnis ist eine schmalere, konsistentere Größenverteilung.
Einheitliches Pulver bedeutet einheitliches Verhalten in nachgelagerten Prozessen. Einheitliches Schwinden beim Sintern. Einheitliche Schichtdicke beim Pulverbett-Schmelzen. Vorhersehbarkeit.
Auch spröde Materialien
Sogar Keramiken – Zirkonoxid, Aluminiumoxid – können profitieren. Bei diesen Materialien geht es weniger um duktile Verschweißung und mehr um starke Agglomeration, angetrieben durch Van-der-Waals-Kräfte oder elektrostatische Anziehung. Dieselbe Oberflächenenergiereduktion, die Metallen hilft, hilft auch dabei, keramische Feinanteile getrennt und fließfähig zu halten.
Der Kompromiss: Reinheit in der Waagschale
Kohlenstoff tritt in das Gitter ein
Stearinsäure ist CH₃(CH₂)₁₆COOH. Kohlenstoff. Wasserstoff. Sauerstoff.
Unter den extremen Bedingungen der energiereichen Mahlung werden einige dieser Atome zwangsläufig in das Pulver eingebaut. Kohlenstoff kann interstitiell in Titan lösen, eine feste Lösung oder sogar Karbide bilden. Sauerstoff kann Oxide bilden.
Wenn Ihre Anwendung höchste chemische Reinheit erfordert, ist das wichtig. Einige hundert ppm Kohlenstoff können die mechanischen Eigenschaften eines gesinterten Bauteils verschieben. Sie können die Phasenstabilität verändern. Sie können unerwartete Ausscheidungen an Korngrenzen erzeugen.
Das Rückstandsproblem
Nach dem Mahlen verbleibt ein dünner organischer Rückstand auf der Partikeloberfläche. Wenn das Pulver direkt zur Kompaktierung und zum Sintern geht, ohne einen Entbinderschritt, verbrennt dieser Rückstand. Aber das Abbrennen kann Porosität oder kohlenstoffreiche Bereiche hinterlassen.
Nachbearbeitung ist wichtig. Eine Vakuumwärmebehandlung vor dem Sintern kann das PCA sauber entfernen. Eine Aufheizphase in inerter Atmosphäre kann die Organika ausgasen. Aber diese Schritte fügen Zeit und Komplexität hinzu. Sie sind Teil der Kosten der Verwendung von PCA überhaupt.
Die Dosis macht das Gift
Es gibt ein Fenster. Zu wenig Stearinsäure, und Sie sind wieder bei Kaltverschweißung – niedrige Ausbeute, schlechte Kontrolle. Zu viel, und Sie schmieren das System übermäßig. Die Reibung, die Bruch verursachen sollte, wird gedämpft. Das Mahlen wird ineffizient. Die Verunreinigung steigt unnötig.
Der effektive Bereich liegt typischerweise bei 0,5 % bis 2 % nach Gewicht. Das genaue Optimum hängt von Ihrem Material, Ihrer Mühle, Ihren Zielen ab.
Wählen Sie Ihre Strategie mit klarer Absicht
Der Weg des Veredlers
Sie wollen das feinstmögliche Pulver, die schmalste Verteilung, die aggressivste Größenreduktion.
Verwenden Sie eine höhere PCA-Konzentration – nahe 2 %. Akzeptieren Sie einige Verunreinigung. Planen Sie einen Entbinderschritt nach dem Mahlen in Vakuum oder Inertgas ein. Die zusätzliche Verarbeitung ist der Preis für Präzision.
Der Weg des Puristen
Sie können keine Verunreinigung tolerieren. Ihre Anwendung – vielleicht ein biomedizinisches Implantat oder ein Sputtertarget hoher Reinheit – verlangt vor allem Chemie.
Minimieren Sie das PCA auf das niedrigste effektive Niveau, oft um 0,5 %. Erwägen Sie, die Mühle mit niedrigerer Energie, aber längerer Zeit zu betreiben. Akzeptieren Sie eine etwas niedrigere Ausbeute. Und stellen Sie unbedingt sicher, dass ein ordentlicher Reinigungs-Ausbrennzyklus Teil Ihres Prozesses ist.
Der Weg des Produktionsingenieurs
Ihre Kennzahl ist Ausbeute. Sie wollen Material hineingeben und das gleiche Material herausbekommen, verwendbar, mit minimalem Abfall und minimaler Ausfallzeit für Reinigung.
Konzentrieren Sie sich auf die frühen Phasen. Mischen Sie Ihr Pulver vorab mit Stearinsäure und führen Sie einen kurzen „Beschichtungszyklus“ durch, bevor die Mahlung mit voller Energie beginnt. Dies beschichtet den Topf und die Kugeln und verhindert die anfängliche Adhäsion, die später zu massivem Verkufen führt.
Eine Zusammenfassung dieser Strategien:
| Weg | PCA-Niveau | Hauptkompromiss |
|---|---|---|
| Veredler | Höher (~2%) | Akzeptiert einige Verunreinigung; erfordert Entbindung |
| Purist | Niedriger (~0,5%) | Priorisiert Chemie; akzeptiert niedrigere Ausbeute |
| Produktion | Mittel, mit Beschichtungszyklus | Priorisiert Ausbeute und Sauberkeit der Ausrüstung |
Die Ausrüstung, die es funktioniert
Alle diese Anstrengungen – die Optimierung, die sorgfältigen Kompromisse – erfordern eine Sache von der Ausrüstung selbst: Kontrolle. Temperaturkontrolle, um die Versprödung konsistent zu halten. Energiekontrolle, um vorhersehbare Aufprallkräfte zu liefern. Atmosphärenkontrolle, um Oxidation und Verunreinigung zu steuern.
Die Mühle ist nicht nur ein Motor und ein paar Töpfe. Sie ist das Gefäß, in dem Oberflächenchemie, Bruchmechanik und Thermodynamik zusammenlaufen.
Deshalb denken wir, wenn wir Probenvorbereitungssysteme entwerfen, an den gesamten Arbeitsablauf:
- Mahlsysteme, die von Umgebungstemperatur bis hinab zu tiefen kryogenen Temperaturen arbeiten, mit der thermischen Stabilität, um Ihr Prozessfenster eng zu halten.
- Mühlen, die für spezifische Aufgaben konstruiert sind – Planeten-Kugelmühlen für hochenergetisches mechanisches Legieren, Strahlmühlen für verunreinigungsfreie Mikronisierung, Rotormühlen für schnelle Massenreduktion.
- Kompaktierungsausrüstung, die Ihr sorgfältig vorbereitetes Pulver nimmt und in Grünlinge mit konsistenter Dichte verwandelt – von Standard-Laborpressen bis zu kalten und warmen isostatischen Pressen, Vakuum-Heißpressen und XRF-Pelletpressen.
- Unterstützende Werkzeuge – Brecher, Siebmaschinen, Mischer –, die sicherstellen, dass Ihr Material vorbereitet in die Mühle geht und das Ergebnis charakterisiert und für den nächsten Schritt bereit ist.
Das Stearinsäuremolekül macht seinen Job im Nanometer-Maßstab. Die Ausrüstung macht ihren Job im Labormaßstab. Das Prinzip ist, unerwarteterweise, dasselbe: Kontrollieren Sie, was klebt, kontrollieren Sie, was sich trennt, und Sie kontrollieren das Ergebnis.
Kontaktieren Sie unsere Experten, um Ihre spezifische Herausforderung bei der Pulververarbeitung zu besprechen – sei es Kaltverschweißung, Morphologiekontrolle oder die Skalierung vom Labor zur Produktion.
Quicklinks
Empfohlene Produkte
Ultra-Tieftemperatur-Kryogen-Hochenergie-Schwingmühle Hochdurchsatz-Mikro-Kugelmühle für Kryogenmahlung und Laborzellaufschluss Vibrationsmühle für Ultra-Tieftemperatur zur Feinstzerkleinerung Temperaturgesteuerte Hochenergie-Vibrationskugelmühle Hochenergie-Vibrationskugelmühle im Nanomaßstab für tiefe TemperaturenWeiterführende Lektüre
Die Stille im Mahlbecher: Was eine Kugelmühle für dotiertes Wismutferrit wirklich leistet Die harte Wahrheit über leichtes Pulver: Warum Wolframkarbid das Titan-Spiel gewinnt Die spröde Wahrheit: Warum das Potenzial Ihres Katalysators im Band gefangen ist – und ein einziger kraftvoller Schritt, um es freizusetzen Der Zusammenstoß, der einen Kristall spaltet: Verarbeitung von Ti2SnC mit Edelstahl und das Streben nach kontrolliertem Chaos Gefrorene Defekte, unzerbrechbares Metall: Das kryogene Geheimnis von nanostrukturiertem Titanpulver
PowderPreparation
Last updated on May 14, 2026
Ähnliche Produkte
Ultra-Tieftemperatur-Kryogen-Hochenergie-Schwingmühle
Hochdurchsatz-Mikro-Kugelmühle für Kryogenmahlung und Laborzellaufschluss
Vibrationsmühle für Ultra-Tieftemperatur zur Feinstzerkleinerung
Temperaturgesteuerte Hochenergie-Vibrationskugelmühle
Hochenergie-Vibrationskugelmühle im Nanomaßstab für tiefe Temperaturen
Wassergekühlte Kryogene Ultrafeine Zellwandaufschluss-Mühle
Vibrations-Ultra-Tieftemperatur-Mikromühle für kryogene Pulververarbeitung
Kleiner kryogener Flüssigstickstoff-Mühle für die Ultrafeinmahlung wärmeempfindlicher Materialien in Laboratorien
Kryogener Probenmühle für Niedertemperatur-Laboratorien: Materialwissenschaftliche Pulververarbeitung
Wassergekühlter Hochgeschwindigkeitsmühle mit Kryo-Option für die Laborprobenvorbereitung
Labor-Flüssigstickstoff-Kryogenmühle Polymer-Probenaufbereitung Pulverisator
Wassergekühlter Niedertemperaturmühle mit 500g Kapazität, variabler Drehzahl und Sicherheitsabdeckung
Planetenkugelmühle mit hoher Energie für Nano-Mahlung und mechanische Legierungsbildung
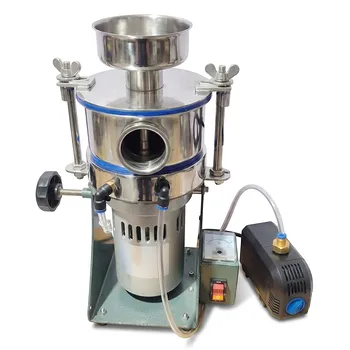
Wassergekühlter Luftstrom-Ultrafeinmühle für die Niedertemperatur-Materialverarbeitung
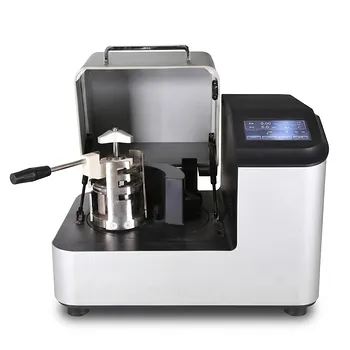
High-Energy-Laboratoriums-Planetenkugelmühle für Nano-Mahlung und Probenvorbereitung in der Materialwissenschaft
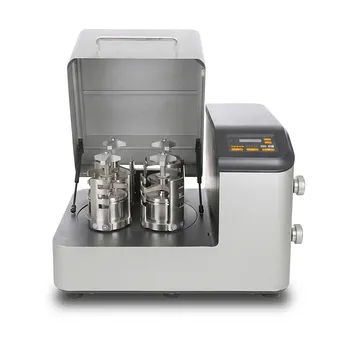
Hochenergie-Planetenkugelmühle für Nanomahlung und kolloidale Mischung in der materialwissenschaftlichen Forschung
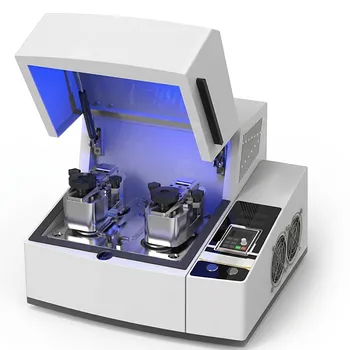
Labor-Nano-Hochenergie-Kugelmühle Ultrafeinmahlung Mechanisches Legieren
Vertikale quadratische Planetenkugelmühle für Laborprobenvorbereitung und nanoskaliges Mahlen
Miniatur-Planetenkugelmühle mit Vakuummahlung und hoher Effizienz für die Laborprobenvorbereitung