Welche Rolle spielt eine Laborhydraulikpresse bei der Herstellung von Zinkaluminat-Grünkörpern? Sicherstellung hochdichter Keramikpellets.
Aktualisiert vor 4 Monaten
Die Laborhydraulikpresse ist das kritische Instrument, das verwendet wird, um loses Zinkaluminat (ZnAl2O4)-Pulver in einen "Grünkörper" zu verwandeln – eine verdichtete, feste Vorform mit definierter Form und struktureller Integrität. Durch das Ausüben eines präzisen einachsigen Drucks zwingt die Presse die einzelnen Pulverpartikel dazu, sich neu anzuordnen, zu verformen und mechanisch zu verzahnen, wodurch eingeschlossene Luft effektiv ausgetrieben und der Partikel-zu-Partikel-Kontakt maximiert wird.
Die Hauptrolle der Hydraulikpresse besteht darin, die anfängliche Dichte und geometrische Grundlage der Keramik zu schaffen. Diese Hochdruckverdichtung ist wesentlich, weil die Qualität des Grünkörpers den Erfolg des nachfolgenden Sinterprozesses direkt bestimmt und die endgültige Dichte, Festigkeit und Maßhaltigkeit des Materials beeinflusst.
Die Mechanik der Grünkörperbildung
Partikelumordnung und Luftaustreibung
Während des Pressvorgangs übt die Hydraulikpresse eine konstante axiale Kraft auf das Zinkaluminat-Pulver aus, das sich in einer Präzisionsform befindet. Diese Kraft ermöglicht es den Partikeln, die innere Reibung zu überwinden, wodurch sie in eine dichtere Konfiguration gleiten, die makroskopische Hohlräume füllt und innere Luft austreibt.
Die Reduzierung dieser Hohlräume ist entscheidend für die Schaffung einer dichten Struktur. Ohne diese anfängliche Verdichtung würde die Keramik zu porös bleiben, was zu übermäßigem Schwinden oder strukturellem Versagen während der Hochtemperaturbehandlungen führen würde.
Mechanische Verzahnung und Binderaktivierung
Der hohe Druck – oft im Bereich von 30 MPa bis 300 MPa, abhängig von der spezifischen Anwendung – zwingt die Kanten der Partikel dazu, sich zu verbinden. In vielen Zinkaluminat-Formulierungen werden organische Binder hinzugefügt, um diesen Prozess zu unterstützen.
Die Hydraulikpresse stellt sicher, dass diese Binder gleichmäßig zwischen den Partikeln komprimiert werden. Dies schafft eine "Brücke", die dem Grünkörper genügend mechanische Festigkeit verleiht, um ihn vor dem Brennen im Ofen handhaben oder bearbeiten zu können.
Erreichen geometrischer Präzision
Laborpressen verwenden spezielle Edelstahlformen, um bestimmte Formen herzustellen, wie z.B. Pellets mit 10 mm Durchmesser, Zylinder oder Stäbe. Die Presse stellt sicher, dass die Pulvermasse in ein präzises Volumen verteilt wird, was zu einer vorhersehbaren und wiederholbaren geometrischen Form führt.
Auswirkungen auf das Sintern und die endgültigen Eigenschaften
Verbesserung der atomaren Diffusion
Ein durch eine Hydraulikpresse hergestellter hochwertiger Grünkörper bietet überlegene Bedingungen für die atomare Diffusion. Da die Partikel so dicht gepackt sind, ist die für ihre Verschmelzung während des Sinterns erforderliche Energie geringer.
Diese Nähe ist es, die es der Keramik ermöglicht, hohe relative Dichten zu erreichen, oft mehr als 85 % oder mehr ihres theoretischen Maximums. Eine gut gepresste Probe gewährleistet eine gleichmäßigere endgültige Mikrostruktur, was für die funktionale Leistung von Zinkaluminat von entscheidender Bedeutung ist.
Kontrolle der Volumenschwindung
Eine der größten Herausforderungen in der Keramiktechnik ist die Volumenschwindung während des Brennens. Durch den Einsatz einer Hydraulikpresse zur Erzielung einer hohen anfänglichen Grünkörperdichte wird das im Ofen auftretende Kontraktionsmaß erheblich reduziert.
Die Minimierung dieser Schwindung hilft, die Bildung innerer Risse zu verhindern und stellt sicher, dass das fertige Bauteil innerhalb seiner erforderlichen maßtoleranzen bleibt. Diese Vorhersehbarkeit ist sowohl für die Konsistenz in der Forschung als auch für die industrielle Fertigung von entscheidender Bedeutung.
Die Kompromisse und Fallstricke verstehen
Druckgradienten und Inhomogenität
Während hoher Druck von Vorteil ist, kann seine ungleichmäßige Anwendung zu Dichtegradienten innerhalb des Grünkörpers führen. Wenn ein Teil des Pellets stärker verdichtet ist als ein anderer, schrumpft es während des Sinterns mit einer anderen Rate, was zu Verzug oder "Verziehen" der endgültigen Probe führt.
Das Risiko des Überpressens (Capping)
Es gibt eine Grenze dafür, wie viel Druck ein Pulver aushalten kann. Wenn der Druck zu hoch ist oder zu schnell abgelassen wird, kann gespeicherte elastische Energie dazu führen, dass sich der Grünkörper delaminiert oder "Kappen" bildet, bei denen sich die oberen Schichten des Pellets von der Basis trennen.
Formreibung und Schmierung
Die Reibung zwischen dem Zinkaluminat-Pulver und den Wänden der Präzisionsform kann eine gleichmäßige Verdichtung behindern. Technische Berater empfehlen oft die Verwendung kleiner Mengen von Formwandschmiermitteln, um sicherzustellen, dass der Druck effektiv über die gesamte Tiefe des Pulverbettes übertragen wird.
Optimierung Ihrer Zinkaluminat-Präparation
Wie Sie dies auf Ihr Projekt anwenden
Um die besten Ergebnisse mit Ihrer Laborhydraulikpresse zu erzielen, müssen Sie Ihre Druckeinstellungen mit Ihren spezifischen Materialzielen in Einklang bringen.
- Wenn Ihr Hauptaugenmerk auf der Maximierung der Enddichte liegt: Verwenden Sie höhere Verdichtungsdrücke (z.B. 200–300 MPa), um die maximale Anzahl an Hohlräumen vor dem Sintern zu eliminieren.
- Wenn Ihr Hauptaugenmerk auf der Vermeidung struktureller Risse liegt: Nutzen Sie eine langsamere Druckentlastung (Haltezeit) und stellen Sie sicher, dass Ihr Pulver einen gut verteilten organischen Binder enthält, um die Grünfestigkeit zu verbessern.
- Wenn Ihr Hauptaugenmerk auf der Maßhaltigkeit liegt: Halten Sie ein striktes, konsistentes Masse-zu-Volumen-Verhältnis ein und verwenden Sie präzisionsgeschliffene Formen, um geometrische Abweichungen zu minimieren.
Richtig kalibriertes hydraulisches Pressen ist der grundlegende Schritt, der sicherstellt, dass Ihre Zinkaluminat-Keramiken von einem empfindlichen Pulver zu einem Hochleistungswerkstoff werden.
Zusammenfassungstabelle:
| Stadium | Aktion/Mechanismus | Hauptvorteil |
|---|---|---|
| Verdichtung | Hoher Druck (30-300 MPa) | Treibt Luft aus und maximiert die Partikeldichte |
| Formgebung | Präzisionsstahlformen | Erzielt wiederholbare geometrische Formen (Pellets/Stäbe) |
| Stabilisierung | Mechanische Verzahnung | Bietet Grünfestigkeit für sicheres Handhaben/Bearbeiten |
| Sintervorbereitung | Verbesserte atomare Diffusion | Reduziert Volumenschwindung und verhindert Rissbildung |
Optimieren Sie Ihre Materialvorbereitung mit KinTek
Das Erreichen hochdichter Zinkaluminat-Grünkörper erfordert Präzision und Zuverlässigkeit. KinTek bietet komplette Laborprobenvorbereitungslösungen für die Materialwissenschaft, spezialisiert auf fortschrittliche Pulververarbeitungs und Verdichtungsgeräte.
Unsere umfangreichen Produktlinien umfassen:
- Verdichtung: Ein volles Spektrum an Hydraulikpressen, einschließlich Kalt-/Warmisostatischen Pressen (CIP/WIP), Standardlaborpressen, XRF-Pellettpressen und Vakuum-Heißpressen.
- Pulververarbeitung: Brecher (Backen-/Walzenbrecher), Flüssigstickstoff-Kryogenmühlen und verschiedene Mühlen (Planetenkugelmühlen, Strahlmühlen, Rotormühlen).
- Analyse & Mischen: Siebschüttler, Pulvermischer und Entschäumungsmischer, um die Materialhomogenität sicherzustellen.
Egal, ob Sie maximale Enddichte oder strenge Maßhaltigkeit anstreben, unsere technischen Experten sind bereit, Ihnen bei der Auswahl der richtigen Geräte zu helfen, um die Effizienz Ihres Labors zu steigern.
Kontaktieren Sie KinTek noch heute für eine professionelle Lösung
Referenzen
- Yan YANG, Zhifu LIU. Low Temperature Sintering of ZnAl2O4 Ceramics with CuO-TiO2-Nb2O5 Composite Oxide Sintering Aid. DOI: 10.15541/jim20240517
Erwähnte Produkte
- 6-Tonnen-Klein-Einzeldruck-Tablettenpresse Labor-Pulver-Partikel-Tablettiergerät Tablettenformmaschine
- 5 Ton Einstanz-Tablettenpresse für Labor und Kleinserienproduktion
- Manuelle Tablettenpresse mit Doppelskalen-Druckmesser für die Probenvorbereitung in pharmazeutischen, lebensmittel- und chemischen Laboren
- 6-Ton-Frequenzgesteuerte Einstanz-Tablettenpresse
- Hochscher-Laboremulgator zum Mischen und Homogenisieren
Andere fragen auch
- Was ist die Funktion einer Laborpresse bei der Bewertung von Cr-Ti-Legierungen? Quantifizierung von Bruchspannung & Festigkeit
- Welche Funktion hat eine Laborpresse bei der Bewertung der hydrophoben Leistung modifizierter Vermiculit-Füllstoffe?
- Was ist die Kernfunktion einer Laborpresse bei der Formgebung von Grünkörpern keramischer Filterelemente? Maximierung der Dichte.
- Welche Funktion hat eine Laborpresse bei der Herstellung von keramischen Zuführstäben? Meistere Dichte und Präzision
- Warum sind Vakuumversiegelung und flexible Verpackung für Aluminiumtitanat-Pulver während des CIP erforderlich? Gewährleistung der Spitzendichte

Technisches Team · PowderPreparation
Last updated on Jun 03, 2026
Ähnliche Produkte

6-Tonnen-Klein-Einzeldruck-Tablettenpresse Labor-Pulver-Partikel-Tablettiergerät Tablettenformmaschine

5 Ton Einstanz-Tablettenpresse für Labor und Kleinserienproduktion

Manuelle Tablettenpresse mit Doppelskalen-Druckmesser für die Probenvorbereitung in pharmazeutischen, lebensmittel- und chemischen Laboren

6-Ton-Frequenzgesteuerte Einstanz-Tablettenpresse
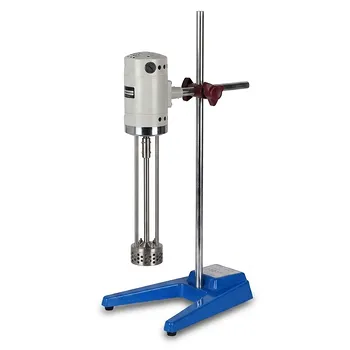
Hochscher-Laboremulgator zum Mischen und Homogenisieren
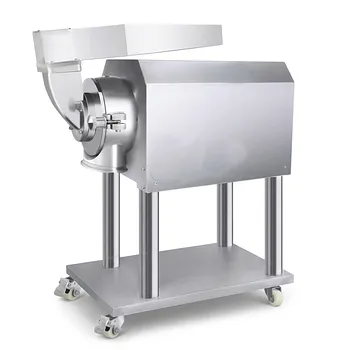
Hochgeschwindigkeits-Kleinstlaborbrecher für die Probenvorbereitung von trockenen Materialien
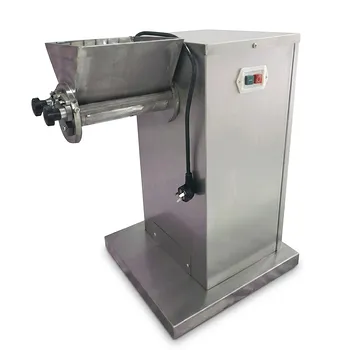
Kleiner oszillierender Laborgranulator für Nass- und Trockengranulationsprozesse
Hochgeschwindigkeits-Schwinglabor-Mühle für Feinpulververmahlung und Probenvorbereitung
Horizontal Backenbrecher – Ausrüstung zur Probenvorbereitung für das Zerkleinern mittelharter Materialien im Labor