Das Mikrometer und das Megapascal: Wie ein Laborhydraulikpresse die Wahrheit bei der Beschichtungsadhäsion sichert
Sep 22, 2026
Das verborgene Leben der Probe
Alle blicken auf die Universalprüfmaschine. Auf die glänzende Kraftmessdose. Die Querhauptgeschwindigkeit. Die Echtzeitgrafik, die bis zum Bruch ansteigt.
Inzwischen sitzt die gefährlichste Variable unbemerkt auf einer Arbeitbank dreißig Meter entfernt: Ein Stahl-Belastungsblock. Eine beschichtete Probe. Eine Klebeflasche.
Ich habe beobachtet, wie Labore sich obsessiv mit Zugversuchsparametern befassen, während sie den fünfminütigen Montageschritt ignorieren, der darüber entscheidet, ob diese Daten überhaupt eine Bedeutung haben. Es ist keine Faulheit. Es ist eine ganz menschliche blinde Stelle. Wir vertrauen dem, was wir messen können, und Kraft messen wir hervorragend. Die Dicke der Klebefuge messen wir nicht. Und so verpassen wir die ganze Geschichte.
ASTM C633 ist der Standard für die Prüfung der Verbundfestigkeit von thermisch gespritzten Beschichtungen. Das Verfahren klingt einfach: Kleben Sie eine beschichtete Probe auf einen Belastungsblock, ziehen Sie sie auseinander, zeichnen Sie die Bruchlast auf. Aber der Standard verbirgt eine harte Wahrheit im Kleingedruckten. Die Klebeverbindung muss gleichmäßig, lunkerfrei und präzise ausgerichtet sein. Ist sie das nicht, beschreibt die Zahl auf dem Bildschirm nicht die Beschichtung – sie beschreibt Ihren Montagefehler.
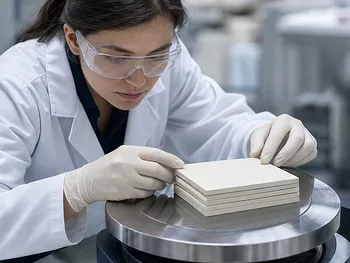
Eine Laborhydraulikpresse presst nicht nur zwei Teile zusammen. Sie sichert die Aussagekraft jedes Megapascals, das Sie später aufzeichnen.
Warum Klebstoff nicht einfach Leim ist
Klebstoff ist eine Flüssigkeit, die fest werden möchte. Während dieses Übergangs ist er empfindlich. Er kann sich ungleichmäßig ansammeln. Er kann Luft einschließen. Er kann an verschiedenen Stellen der Grenzfläche unterschiedlich schnell aushärten, nur weil eine Seite der Halterung etwas wärmer ist als die andere.
Die Klebstoffschicht wird zum schwächsten Glied – nicht weil die Chemie falsch ist, sondern weil die Physik sie zu einer Lotterie gemacht hat.
Eine Hydraulikpresse übernimmt die Kontrolle über diese Physik. Sie übt eine präzise, programmierbare Tonnage aus, die den Klebstoff zu einer definierten Schichtdicke presst. Nicht „handfest“. Nicht „klemmen, bis es sich richtig anfühlt“. Eine Zahl. Wiederholbar. Dokumentierbar.
Wenn diese Kraft bei jeder Probe gleichmäßig ist, hört der Klebstoff auf, eine Variable zu sein. Er wird zur Grundlage.
Druck als chirurgisches Werkzeug
Eine gleichmäßige Grenzfläche erzeugen
Stellen Sie sich eine Klebeverbindung unter dem Mikroskop vor. Ohne Druck kann die Schichtdicke an einer Kante 20 Mikrometer und an der anderen 80 Mikrometer betragen. Bei Zugbelastung führt diese Exzentrizität zu Biegemomenten. Das Spannungsfeld ist keine reine Zugspannung mehr. Die Probe bricht früh. Die Beschichtung bekommt die Schuld.
Eine Hydraulikpresse mit digitalem Messgerät ermöglicht es Ihnen, die exakte Tonnage nach ASTM C633 aufzubringen. Die Klebstoffschicht erreicht eine gleichmäßige, mikroskopisch feine Dicke. Die Kraftlinien verlaufen gerade durch die Grenzfläche. Der Zugversuch misst das, was er messen soll.
Das Unsichtbare vertreiben
Luftblasen sind die Unruhestifter der Verbundprüfung. Sie sind für das bloße Auge unsichtbar – vielleicht 50 Mikrometer groß – aber sie sind Spannungskonzentratoren. Bei einer Hochfestigkeits-Beschichtungsprüfung kann die Spannung am Rand eines Hohlraums dreimal so hoch sein wie die Durchschnittsspannung. Dort beginnt der Bruch.
Die hohe Kraftkapazität einer Presse treibt diese Bläschen aus, bevor der Klebstoff aushärtet. Das Ergebnis ist eine vollkommen dichte Verbindung. Keine verborgenen Rissinitiationsstellen. Keine mysteriösen niedrigen Ausreißer in Ihrem Datensatz.
Die Geometriefalle
Ein Belastungsblock und eine Probe sind zwei flache Oberflächen, die perfekt parallel bleiben müssen. Wenn sie sogar um einen Bruchteil eines Grades geneigt sind, wird aus dem Zug ein Abziehen. Abzugfestigkeit ist nicht Zugfestigkeit. Sie führen plötzlich einen anderen Versuch durch.
Hydraulische Pressenplatten erzwingen eine flache, parallele Ausrichtung. Die Maschine kümmert sich nicht darum, ob der Bediener müde ist oder es eilig hat. Sie fixiert die Baugruppe physikalisch, sodass jede Probe einer Charge die gleiche Geometrie aufweist. Das ist die Art der Standardisierung, die veröffentlichungsfähige Daten von internem Chaos trennt.
Die vergessene thermische Variable
Viele hochfeste Klebstoffe benötigen Wärme zum Aushärten. Also legen Sie die Baugruppe in den Ofen und warten. Aber Öfen üben keinen Druck aus. Der Klebstoff kann sich ausdehnen, Gase abgeben oder beim Abkühlen Spannungen entwickeln.
Eine Presse mit beheizten Platten löst dieses Problem. Druck und Temperatur wirken zusammen und halten die Schichtdicke konstant, während der Klebstoff unter kontrollierter Wärme aushärtet. Das Ergebnis ist eine Verbindung mit geringerer innerer Spannung und höherer struktureller Integrität.
Wenn Ihr Protokoll schnelle Durchläufe erfordert, ermöglicht Ihnen die programmierbare Zyklussteuerung, das gesamte Druck-Temperatur-Profil vorzugeben und wegzugehen. Ein Knopfdruck. Keine Abweichungen zwischen Schichten.
Wie wählt man eine Presse für Verbundfestigkeitsprüfungen aus
Nicht jede Hydraulikpresse ist für diese Aufgabe ausgelegt. Hier erfahren Sie, wie Sie die Maschine an Ihre tatsächlichen Anforderungen anpassen.
- Wenn die Einhaltung von ASTM C633 unverhandelbar ist: Wählen Sie eine Presse mit einem digitalen Druckmanometer und präziser Krafteinstellung. Sie müssen die exakte Tonnage für jede Probe dokumentieren. Eine Standard-Laborpresse mit einem Feinsteuerungs-Hydrauliksystem gibt Ihnen diese Rückverfolgbarkeit.
- Wenn Sie hochdurchlaufende Qualitätskontrolle betreiben: Achten Sie auf programmierbare Zyklen, beheizte Platten und schnelle Kühlfähigkeit. Dies verkürzt die Zykluszeit ohne Einbußen bei der Gleichmäßigkeit.
- Wenn Sie neue Beschichtungsformulierungen entwickeln: Sie benötigen eine Presse, die auch Pulververdichtung oder kaltisostatisches Pressen für Ihre Rohstoffe handhaben kann, sodass die gesamte Kette vom Pulver bis zum Beschichtungsgranuat den gleichen Kontrollstandard aufweist.
Die Presse ist längst nicht mehr nur ein Werkzeug. Sie ist Teil Ihres Messsystems.
Probenmontage als System
| Schlüsselrolle | Technischer Mechanismus | Prüfergebnis |
|---|---|---|
| Kontrollierte Kompression | Gleichmäßige Klebstoffschichtdicke durch präzise Tonnage | Beseitigt exzentrische Belastung und Biegemomente |
| Lunkerbeseitigung | Hochdruck vertreibt eingeschlossene Luft | Bruch tritt an der Beschichtung auf, nicht an Klebstofffehlern |
| Geometrische Ausrichtung | Parallele Platten fixieren die Baugeometrie | Reine Zugspannung ohne Abzugskomponenten |
| Thermisches Management | Beheizte Platten härten Klebstoff unter konstantem Druck aus | Reduzierte innere Spannung, beschleunigte Arbeitsabläufe |
Die Maschine hinter dem Ergebnis
Der teuerste Zugprüfgerät der Welt kann eine schlecht vorbereitete Probe nicht retten. Aber eine richtig gewählte Hydraulikpresse baut Datenintegrität von Grund auf auf. Sie beseitigt die unsichtbaren Variablen, die Streuung, Verwirrung und verschwendete Versuchsläufe verursachen.
Deshalb entwickeln wir komplette Lösungen zur Probenvorbereitung für materialwissenschaftliche Labore. Unsere Hydraulikpressenreihe deckt jedes Anforderungsprofil ab: Standard-Laborpressen für routinemäßige ASTM-C633-Arbeiten, Kalt- und Warm-Isostatpressen für fortschrittliche Pulver- und Bauteilkonsolidierung, RFA-Pelletpressen für die Zusammensetzungsanalyse und Vakuum-Heißpressen für temperaturempfindliche Materialien.
Aber eine Presse arbeitet nicht allein. Das Pulver, das zu einer Beschichtung wird, beginnt seinen Weg in einem Brecher oder einer Strahlmühle. Die Partikelgrößenverteilung, die die Sprühbarkeit bestimmt, entsteht in einem Vibrationssieb. Die Homogenität einer Mischung kommt von einem Pulvermischer, der für diese Aufgabe ausgelegt ist. Wenn jedes Instrument in der Kette auf Präzision ausgelegt ist, sind die Daten am Ende der Kette Daten, denen Sie vertrauen können.
Konstruieren Sie Ihr Prüfprotokoll vom ersten Schritt an, nicht vom letzten.
Quicklinks
Empfohlene Produkte
6-Tonnen-Klein-Einzeldruck-Tablettenpresse Labor-Pulver-Partikel-Tablettiergerät Tablettenformmaschine 5 Ton Einstanz-Tablettenpresse für Labor und Kleinserienproduktion Manuelle Tablettenpresse mit Doppelskalen-Druckmesser für die Probenvorbereitung in pharmazeutischen, lebensmittel- und chemischen Laboren 6-Ton-Frequenzgesteuerte Einstanz-Tablettenpresse Hochscher-Laboremulgator zum Mischen und HomogenisierenWeiterführende Lektüre
Vom Staub zu den Daten: Wie Präzisions-Laborpressen die Wahrheit in der Mineralprüfung schmieden Die Schichten, die nicht flach liegen wollten: Warum neun Keramiklagen eine Laborpresse erfordern, die in Mikron denkt Der verborgene Bruch: Warum keramische Feedstäbe vor dem ersten Schmelzen versagen Der unsichtbare Architekt: Wie die Psychologie der Verdichtung das Schicksal Ihrer LSM-Keramik bestimmt Der unsichtbare Architekt des Pulvers: Wie ein einziges Additiv duktilen Metallen vor sich selbst rettet
PowderPreparation
Last updated on May 14, 2026
Ähnliche Produkte

6-Tonnen-Klein-Einzeldruck-Tablettenpresse Labor-Pulver-Partikel-Tablettiergerät Tablettenformmaschine

5 Ton Einstanz-Tablettenpresse für Labor und Kleinserienproduktion

Manuelle Tablettenpresse mit Doppelskalen-Druckmesser für die Probenvorbereitung in pharmazeutischen, lebensmittel- und chemischen Laboren

6-Ton-Frequenzgesteuerte Einstanz-Tablettenpresse
Hochscher-Laboremulgator zum Mischen und Homogenisieren
Hochgeschwindigkeits-Kleinstlaborbrecher für die Probenvorbereitung von trockenen Materialien
Kleiner oszillierender Laborgranulator für Nass- und Trockengranulationsprozesse
Hochgeschwindigkeits-Schwinglabor-Mühle für Feinpulververmahlung und Probenvorbereitung