Wenn Spiegelelemente die Festigkeit bestimmen: Beherrschung der Mischung von NiTiZn-Legierungen für den additiven Fertigungsprozess
Sep 13, 2026
Der unsichtbare Fehler, der in perfekten Schichten verborgen ist
Ein Werkstoffingenieur starrt auf einen gebrochenen Laufrad, frisch von der Bauplattform. Die Laser-Scan-Strategie war makellos. Die Schmelzbäder sahen auf dem Monitor stabil aus. Und dennoch versagte das Bauteil bei einer Spannung, die vierzig Prozent unter dem Entwurf lag.
Die Ursache würde nicht in den Druckerparametern gefunden. Sie lag weiter flussaufwärts – im ruhigen, oft übersehenen Schritt, in dem rohe Elementarpulver zu „Ausgangsmaterial“ werden. Konkret im Mischer.
Der industrielle Pulvermischer mischt nicht nur. Er verhandelt einen Kampf gegen Physik und Chemie, der lange vor Beginn der additiven Fertigung beginnt. Für ein Dreistoffsystem wie NiTiZn, bei dem Zink in winzigen Bruchteilen vorhanden ist und einen übergroßen elektrochemischen Hunger nach Sauerstoff hat, ist der Mischer kein peripheres Werkzeug. Er ist der grundlegende Architekt der Zuverlässigkeit.
Das Paradoxon der Spurenelemente
Warum wenig Zink große Probleme verursacht
In NiTiZn-Legierungen wird Zink typischerweise in niedrigen Konzentrationen zugesetzt. Auf Massenbasis ist es fast vernachlässigbar. Aber sein Einfluss auf Umwandlungstemperaturen und Formgedächtnisverhalten ist alles andere als klein.
Dies schafft ein Paradoxon: Ein paar hundert Gramm Zink müssen gleichmäßig über eine gesamte Charge Nickel- und Titanpulver verteilt werden. Wenn sich diese Zinkpartikel cluster – sogar mikroskopisch – wird das gedruckte Bauteil verborgene Zonen veränderter Chemie enthalten.
Lokale Kompositionsgradienten klingen akademisch, bis sie sich als unvorhersehbare Aktivierungstemperaturen oder Bruchflächen manifestieren, die unter dem Mikroskop widersprüchliche Geschichten erzählen. Die erste Aufgabe des Mischers ist es, zu verhindern, dass diese Geschichten überhaupt geschrieben werden.
Die psychologische Falle des „ausreichend guten“ Mischens
Ingenieure vertrauen oft der Sichtprüfung. Pulver sehen für das bloße Auge homogen aus. Aber auf der Partikelebene ist die Realität anders. Ein Mischer, der zwanzig Minuten lang wirbelt, kann zinkreiche Taschen intakt lassen. Diese Taschen überleben atomisierungsähnliche Prozesse im Schmelzbad und schaffen Inseln einer leicht anderen Legierungszusammensetzung. Die menschliche Tendenz, unsichtbare Heterogenität zu unterschätzen, ist es, die „ausreichend gutes“ Mischen zu einem systemischen Risiko macht. Nur langes, mechanisch rigoroses Mischen schreibt dieses Muster neu.
Die Mechanik der Mikro-Uniformität
Multi-Axiale Bewegung und die Kunst der kontrollierten Chaostheorie
Einfache Rotation erzeugt Totzonen. Schwere Nickelpartikel können sich absetzen, während leichter Zinkstaub driftet. Um dies zu besiegen, verwenden fortschrittliche industrielle Mischer multi-axiale, 3D-Bewegungsmuster, die Sedimentationsneigungen ständig stören. Acht, sechzehn, sogar vierundzwanzig Stunden lang rekonfiguriert sich die Pulvermasse Millionen Male und zwingt jedes Zinkkorn, jeden Nickel- und Titan-Nachbarn zu treffen.
Dies ist keine rohe Gewalt. Es ist ein technischer Weg zum Homogenitäts-Plateau – dem Punkt, an dem die Zusammensetzung statistisch identisch ist, unabhängig davon, wo Sie die Charge probieren. Dieses Plateau zu erreichen, ist es, was einen wiederholbaren additiven Fertigungsprozess von einem unterscheidet, der intermittierende Rätsel produziert.
Die fragile Grenze zwischen Uniformität und Schaden
Jede Stunde des Mischens ist ein Handel. Die Homogenität verbessert sich. Aber Partikeloberflächen erleiden auch Mikroschläge. Drängen Sie zu weit, und Sie erhalten Kaltverschweißungen, Brüche oder subtile Verformungen, die die Partikelgrößenverteilung verschieben. Ein Mischer, der einmal 15–45 µm kugelförmiges Pulver lieferte, kann nach Überarbeitung Feinanteile und unregelmäßige Fragmente produzieren. Diese Fragmente ruinieren die Schüttdichte des Pulverbettes und verursachen ungleichmäßige Schichtdicken und Porosität in gedruckten Teilen.
Die Entscheidungsfindung des Bedieners – wann zu stoppen ist – definiert die Kante zwischen einer präzisen Legierung und einer kompromittierten. Die besten Mischprotokolle basieren auf Daten, nicht auf Raterei.
Die atmosphärische Festung
Oxidation ist der stille Legierungsmörder
Die Reaktivität von Zink ist sowohl ein Designvorteil als auch ein Kontaminationsalbtraum. Der Umgebungsluft ausgesetzt, bilden Zinkpartikel innerhalb von Minuten Oberflächenoxidhauten. Diese Oxide verschwinden nicht einfach im Schmelzbad; sie werden Einschlussstellen, Spannungskonzentratoren und schwache Grenzflächen zwischen benachbarten kristallinen Regionen.
Industrielle Mischer, die für reaktive Pulver konzipiert sind, arbeiten unter einer schützenden Argondecke. Aber die wahre Disziplin liegt im Detail: Dichtheit der Dichtung, Evakuierungszyklen vor dem Rückfüllen und kontinuierliche Überwachung des Restsauerstoffs. Ein Mischer, der auch nur wenige Parts per Million Sauerstoff durchlässt, kann eine ganze Charge leise verschlechtern. Keine Laserparameter-Optimierung kann oxidiertes Ausgangsmaterial vollständig retten.
Erhaltung der Form, die das Drucken möglich erst macht
Die Fließfähigkeit von Pulvern beim Laser-Pulverbett-Schmelzen ist eine Funktion der Kugelförmigkeit. Satellitenpartikel, raue Oberflächen oder verformte Formen unterbrechen das gleichmäßige Auftragen der Schichten. Ein Mischer muss seine Homogenisierungsmission ausführen, ohne mechanischen Abrieb zu verursachen, der dieses kugelförmige Gut erodiert. Dies erfordert Innenflächen, die so konzipiert sind, dass sie Scherung minimieren und gleichzeitig die Mischung zwischen den Partikeln maximieren – ein empfindliches Gleichgewicht aus Behältergeometrie, Geschwindigkeit und Füllverhältnis.
Wenn die Fließfähigkeit erhalten bleibt, legt der Beschichter des Druckers gleichmäßige Schichten, und der Laser interagiert mit einem konsistenten Materialbett. Das Ergebnis sind vorhersagbare Schmelzdynamiken. Die Alternative ist eine Kaskade kleiner Fehler, die sich zu einem verschrotteten Bau anhäufen.
Das vollständige Vorbereitungs-Ökosystem
Warum ein Mischer allein nicht genug ist
Ein Pulvermischer ist das Herz der Ausgangsmaterialvorbereitung, aber er lebt in einem breiteren Ökosystem. Bevor Nickel, Titan und Zink gemischt werden können, müssen sie oft passend dimensioniert werden. Backenbrecher oder Planeten-Kugelmühlen reduzieren größeres Ausgangsmaterial. Siebschüttler mit Präzisionssieben klassifizieren dann das Pulver und stellen sicher, dass nur Partikel innerhalb eines engen Größenfensters in den Mischer gelangen. Diese flussaufwärtige Disziplin verhindert, dass der Mischer gebeten wird, eine extrem polydisperse Eingabe zu homogenisieren – eine unfaire Aufgabe, die fast immer scheitert.
Von gemischtem Pulver zu verifizierbarer Probe
Nach dem Mischen verlangt die Qualitätskontrolle die Probenvorbereitung. Hier werden die hydraulischen Presslösungen des Unternehmens unerlässlich. XRF-Pelletpressen verdichten eine kleine Probe zu einem dichten, analysierbaren Pellet und ermöglichen eine Kompositionsverifizierung vor dem Commitment zu einem vollen Bau. Kalte isostatische Pressen (CIP) können größere Pulvermengen zu gleichmäßigen Grünlingen für Sinterstudien verdichten. Vakuum-Heißpressen gehen noch einen Schritt weiter und wärmen Wärme und Druck an, um das Verdichtungsverhalten der Legierung zu erkunden, ohne eine einzige Schicht zu drucken.
Diese End-to-End-Fähigkeit – von Zerkleinerung und Mahlen über Mischen, Sieben und Pressen – schließt den Kreislauf zwischen rohen Elementen und zertifiziertem Ausgangsmaterial. Sie verwandelt die Materialvorbereitung von einer verstreuten Sammlung von Prozessen in einen kohärenten, auditierbaren Workflow.
Zuverlässigkeit für komplexe Legierungen aufbauen
Die Lieferkette für fortschrittliche Legierungen verträgt keine Raterei. Wenn ein Labor oder eine Produktionslinie sich zu NiTiZn bekennt, bekennt es sich zu einem Werkstoff, dessen Eigenschaften exquisit empfindlich auf die Vorbereitungsgeschichte reagieren. Der industrielle Pulvermischer ist der Brennpunkt, an dem Chemie, Partikelmechanik und Atmosphärenkontrolle konvergieren. Machen Sie es richtig, und die additive Fertigung liefert wiederholbare Mikrostrukturen. Vernachlässigen Sie seine Nuancen, und das gedruckte Teil wird zu einem Dokument verborgener Fehler.
Wir bieten vollständige Laborprobenvorbereitungslösungen, die diese Empfindlichkeit von einer Haftung in eine technisch gestützte Stärke verwandeln. Unsere Pulvermischer – einschließlich 3D-Bewegungssystemen, Entschäumungsdesigns und Planeten-Kugelmühlen – sind gebaut, um die langdauernde Homogenität zu liefern, die reaktive Legierungen fordern. Unsere Brecher, Strahlmühlen und Flüssigstickstoff-Kryomühlen handhaben die flussaufwärtige Größenreduktion. Unsere Siebschüttler und Prüfsiebe erzwingen präzise Größenklassifizierung. Und unsere umfassende Linie hydraulischer Pressen – Kalte/Warme Isostatische Pressen, Vakuum-Heißpressen, XRF-Pelletpressen – trägt den Workflow bis zur Verifizierung und fortschrittlichen Verdichtung.
Die unsichtbare Architektur eines erfolgreichen Baus wird gelegt, bevor ein Laserpuls erfolgt. Lassen Sie uns Ihnen helfen, sie mit Vertrauen zu konstruieren. Kontaktieren Sie unsere Experten
Quicklinks
Empfohlene Produkte
Industrieller Doppelkegelmischer für Pulververmischung und homogene Mischung Industrieller Planeten-Zentrifugal-Vakuum-Entschäumungsmischer für die Homogenisierung von hochviskosen Pasten und Pulvern Hochleistungsvakuum-Planeten-Zentrifugalmischer und Entschäumungsmaschine für die industrielle Materialforschung und präzises Laborpulver-Dispergieren Mehrdimensionaler Universalmischer für hochgradiges Pulvermischen V-Typ-Pulvermischer für gleichmäßiges Vermischen von trockenen Pulvern und GranulatenWeiterführende Lektüre
Das 81:19-Risiko: Warum unvollständiges Mischen Ihren optischen Keramikwerkstoff lautlos zerstört Die unsichtbare Variable: Warum Ihre Bodenuntersuchungsdaten Sie täuschen Der Mischungsirrtum: Warum die einheitliche Farbe Ihres Kompositsmehls eine kostspielige Illusion ist Der Mikrometer-Auslöser: Warum ein Laborpulvermischer den Erfolg von Brausetablettens bestimmt Der stille Choreograf: Wie 3D-Pulvermischen die Reinheit von Ti₂SnC-MAX-Phasen bestimmt
PowderPreparation
Last updated on May 14, 2026
Ähnliche Produkte
Industrieller Doppelkegelmischer für Pulververmischung und homogene Mischung
Industrieller Planeten-Zentrifugal-Vakuum-Entschäumungsmischer für die Homogenisierung von hochviskosen Pasten und Pulvern
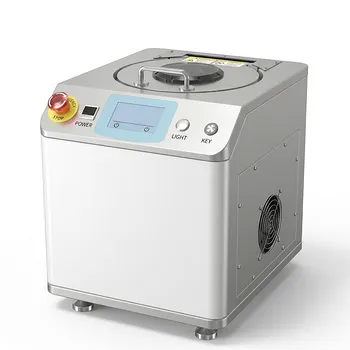
Hochleistungsvakuum-Planeten-Zentrifugalmischer und Entschäumungsmaschine für die industrielle Materialforschung und präzises Laborpulver-Dispergieren
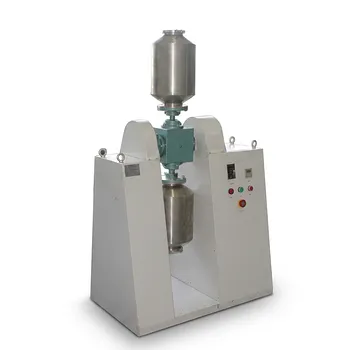
Mehrdimensionaler Universalmischer für hochgradiges Pulvermischen
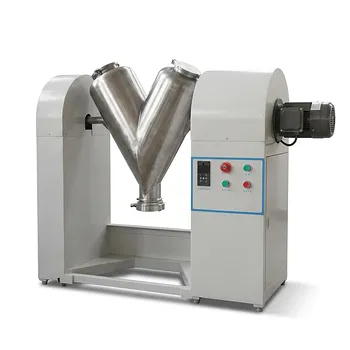
V-Typ-Pulvermischer für gleichmäßiges Vermischen von trockenen Pulvern und Granulaten
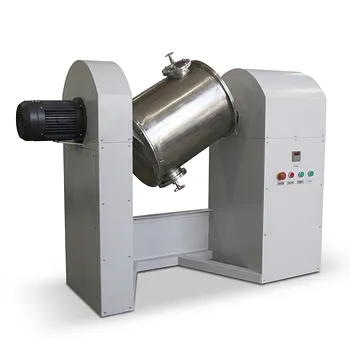
Geneigter Mischer für homogenes Pulvermischen und Mahlen
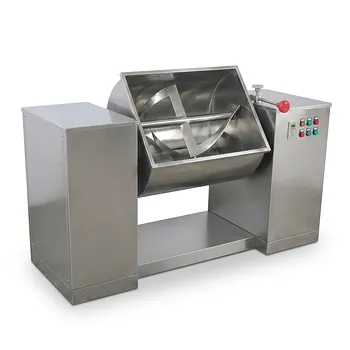
Horizontaler Trogmischer für gleichmäßiges Mischen von Pulvern und Pasten
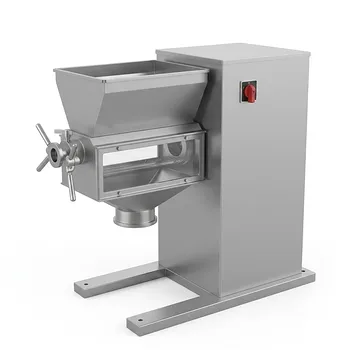
Industrielle Schwinggranulator für Pulververarbeitung in Pharma-, Lebensmittel- und Chemieindustrie
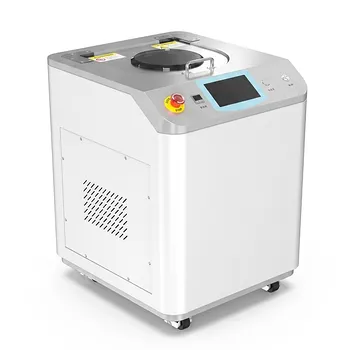
Hochgeschwindigkeits-Vakuum-Planeten-Zentrifugalmischer und Entschäumer für die industrielle Pastenverarbeitung
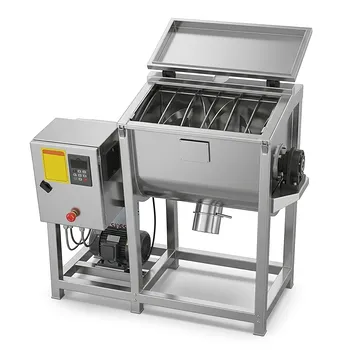
Horizontal-Ribbonmischer für gleichmäßiges Mischen von Pulvern und Slurries
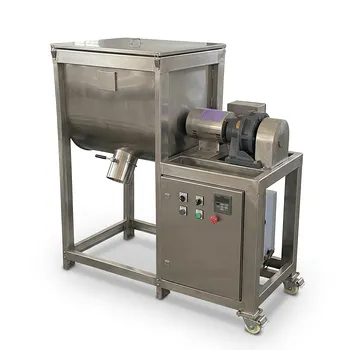
Horizontaler Bandmischer für Trockenpulver und Suspensionen
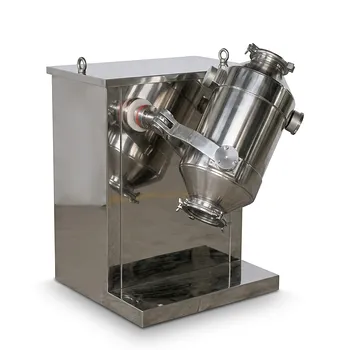
Dreidimensionaler Bewegungsmischer für das Labor zum Mischen von Pulvern und Granulaten
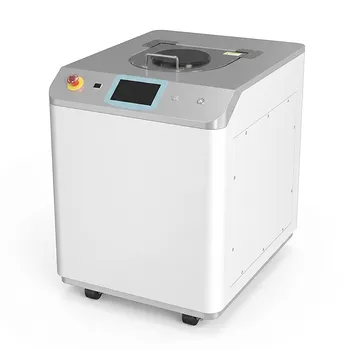
Industrieller planetarischer Zentrifugal-Vakuum-Entschäumungsmischer für hochviskose Pasten und fortschrittliche Materialwissenschaft
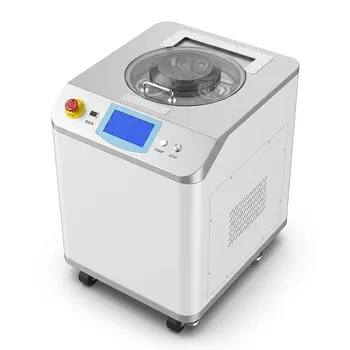
Dual-Cup-Vakuum-Zentrifugalmischer Planetare Paste-Entschäumungsmaschine Industrieller Materialverarbeiter
Vertikale Produktions-Planetenkugelmühle für hochdurchsatzige Pulververarbeitung
Rundvibrationssieb aus Edelstahl Hochpräziser kreisförmiger Vibrationsseparator Industrielle Pulverklassifizierungsanlage Mehrschichtige Siebausrüstung
Automatischer Vibrationspulverzuführer für die Labor-Materialbearbeitung Präzisions-Vibrations-Trichterzuführer für die Handhabung von körnigen und pulverförmigen Materialien Industrietauglicher Vibrations-Schalenförderer für die konsistente Probenvorbere
Kleiner Hochgeschwindigkeits-Labormühle für Pulververarbeitung
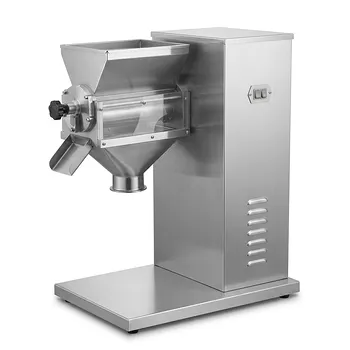
Kleiner Schwinggranulator für effiziente Pulvergranulierung in der Pharma-, Chemie- und Lebensmittelindustrie